
 +86-510-88156399



Ha valaha is elsétált egy épület HVAC-rendszere mellett, vezetett autót vagy állt egy erőmű hűtőtornya előtt, akkor hőcserélővel lépett kapcsolatba. Ezek az igénytelen alkatrészek számtalan iparág meg nem énekelt hősei, akik csendesen adják át a hőt egyik folyadékból a másikba anélkül, hogy hatékonyan, biztonságosan és működőképessé tennék a keverőrendszert. Hőcserélő beszállítóként éveket töltöttem a műhelyben, és csapatokkal dolgoztam azon, hogy a nyersfémet precíziós tervezésű alkatrészekké alakítsam, amelyek a kis lakossági hőszivattyúktól a hatalmas energiatermelő létesítményekig minden egyedi igényeit kielégítik. Ma szeretném lerántani a rolót azokról a gyártási folyamatokról, amelyek ezeknek a kritikus eszközöknek az előállításához szükségesek, lebontva azt, hogyan alakítjuk az acélt, a rezet és a rozsdamentes acélt olyan berendezésekké, amelyek ugyanolyan keményen működnek, mint az általuk kiszolgált iparágak.
A hőcserélő gyártása nem egy mindenki számára megfelelő feladat. A különböző típusok különböző módszerekkel készülnek, a tervezett felhasználásukhoz, nyomásszintekhez és folyadékkompatibilitáshoz szabva. Hogy ez praktikus maradjon, az itt gyártott leggyakoribb kivitelekre fogok összpontosítani: lemezes hőcserélőkre, héj- és csőegységekre, valamint speciális modellekre, mint például a rögzített csőlemezes és U-csöves hőcserélőkre. Akár vásárol egyHőszivattyús lemezes hőcserélő, nagy teherbírásúVízhűtéses hőcserélő cső, vagy egy erőműhöz épített egység, a mag gyártási lépései osztoznak az alapokon – minden egyes tervezés egyedi igényeinek megfelelően további lépésekkel.
Kezdjük az első és legkritikusabb szakaszsal: az anyagválasztás és a nyersfém előkészítés. Alacsonyabb anyagokból nem lehet megbízható hőcserélőt építeni, ezért ide fektetjük a legtöbb időt és figyelmet. A fém kiválasztása teljes mértékben attól függ, hogy a hőcserélő mit fog kezelni. Ha maró hatású ipari folyadékokat vagy sós vizet szállít, 316 literes rozsdamentes acélt vagy titán anyagokat használunk, amelyek ellenállnak a lyukasztásnak és az évek során bekövetkező leromlásnak. Az alacsonyabb korróziós kockázattal járó alkalmazásoknál, mint például a lakossági HVAC hőszivattyúk, gyakran használjuk a 304-es rozsdamentes acélt vagy rézt, amelyek költséghatékonyabbak, ugyanakkor tartósak. A nagynyomású gőzt vagy kazánvizet kezelő héj- és csőcserélőknél a szénacél a külső héj, a folyadékoldali rozsdamentes acél csövekkel párosítva.
Az anyagok kiválasztása után precíziós szerszámokkal méretre vágják azokat. A rozsdamentes acélból vagy titánból készült lemezeket lézerrel a lemezekhez vagy héjakhoz szükséges pontos méretekre vágják, míg a fémcsöveket vagy extrudálják (a szerszámon nyomják át, hogy hosszú, egyenletes formát hozzanak létre), vagy húzzák (a szerszámon keresztül húzzák az átmérő csökkentésére és a falvastagság konzisztenciájára). A csőhosszaknál a pontos méretre vágjuk őket hidegfűrész segítségével – a hagyományos fűrészek hője meghajlíthatja a fémet, ami óriási nem-nem, hiszen a csőben még egy apró meghajlás is megzavarhatja a folyadékáramlást és csökkentheti a hatékonyságot. Ez a szakasz a pontosságról szól: a csőhosszon belüli egyetlen milliméteres eltérés később ledobhatja a teljes szerelvényt, így minden vágást kétszer megmérünk, majd minőségügyi csapatunk háromszor ellenőriz.
Ezután áttérünk az alapelemek kialakítására és formázására, amely lépés a hőcserélő típusok között a leginkább változó. Kezdjük a lemezes hőcserélőkkel, a kompakt modellekkel, amelyek népszerűek a hőszivattyúk és a kis HVAC rendszerek számára. Ezekhez a vágott fémlemezek egy hidraulikus présbe kerülnek, amely hullámos, mintás bordákat képez, amelyek a lemezeken láthatók. Ezek a hullámok nem csak a bemutatót szolgálják: turbulenciát keltenek a folyadékáramlásban, ami javítja a hőátadás hatékonyságát azáltal, hogy megakadályozza, hogy pangó, hűvös folyadékrétegek halmozódjanak fel a lemez felületén. A hullámok mintázata is személyre szabott: a nagynyomású alkalmazásokhoz mélyebb, masszívabb gerinceket használunk, míg az alacsonyabb nyomású, nagy áramlási igényekhez a sekélyebb mintákat választjuk, amelyek lehetővé teszik a folyadékok gyorsabb mozgását. A formázás után mindegyik lemezt összenyomják és vékony gumitömítéssel lezárják, amely béleli a széleket és az áramlási nyílásokat, külön csatornákat hozva létre a meleg és hideg folyadékok számára, amikor a lemezeket egymásra helyezik.
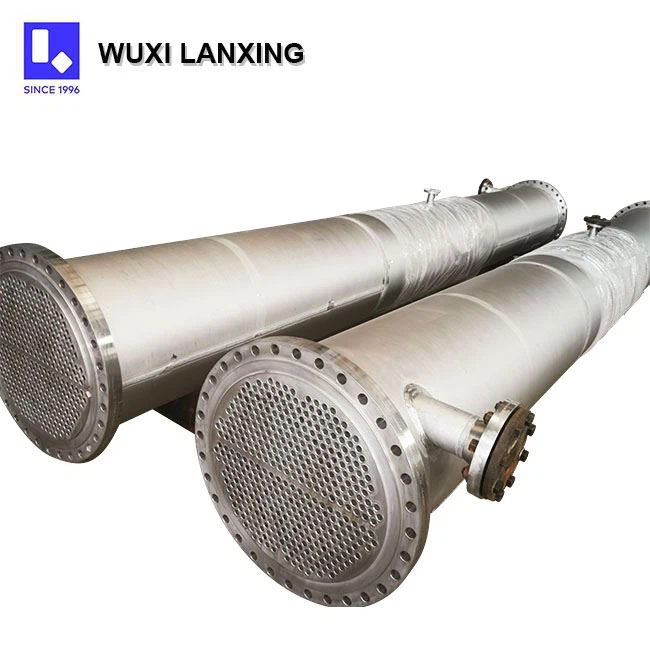
A héj- és csőhőcserélőknél – gondoljon arra, hogy az erőművekben és az ipari folyamatok alakításában használt nagy, hengeres egységek a csövekre és a külső héjra összpontosítanak. A két leggyakoribb kialakítás itt találhatóFix csőlemez hőcserélőés U-csöves modellek, amelyek mindegyike egyedi kialakítási követelményekkel rendelkezik. Rögzített csőlemezes egységek esetén a csövek egyenesek, ezért precíz rácsba kötözzük őket, majd mindkét végüket kiterjesztjük, hogy szorosan illeszkedjenek egy vastag fémlemezhez, amelyet csőlapnak nevezünk. A csövek kitágítása nem csak a lyukakba való benyomást jelenti, hanem egy görgős kitágításnak nevezett eljárást alkalmazunk, ahol egy forgó, enyhén kúpos szerszámot helyeznek a csővégbe, és addig nyomják kifelé a fémet, amíg az állandó, szivárgásmentes tömítést hoz létre a csőlappal. Az U-csöves hőcserélőknél, mint amilyeneket a nagy erőművekhez szállítunk, minden csövet beépítés előtt U-alakúra hajlítanak. Ez egy kényes munka: ha a kanyar túl éles, a cső fala elvékonyodik, és hajlamos a nagy nyomás hatására szétrepedni. CNC-vezérlésű csőhajlítókat használunk, amelyek a hajlítási sebességet és a szöget a fok töredékére állítják be, így biztosítják a hajlítási sugár egyenletességét és a cső falvastagságának egyenletességét. Az eredmény egy köteg U-alakú cső, amely egymástól függetlenül tágulhat és összehúzódhat a héjon belül, amely tökéletes olyan alkalmazásokhoz, ahol szélsőséges hőmérsékletváltozások vannak.
Miután az összes alapelemet megformázták, a következő lépés az összeszerelés. Itt mindent összehozunk, és ez a precíziós igazítás és a gondos rögzítés keveréke. A lemezes hőcserélőknél a tömített lemezeket meghatározott sorrendben egymásra rakják - váltakozva a meleg és hideg csatornák között -, majd hosszú, nehéz csavarokkal összenyomják két véglap közé. A kompressziós nyomaték itt kritikus: túl kicsi, és a tömítések szivárognak; túl sok, és a lemezek meggörbülnek, ami károsítja a hullámokat és tönkreteszi a hőátadási mintát. Csapatunk egy pontos specifikációnak megfelelő nyomatékkulcsot használ, és kétszer is ellenőrizzük a véglemezek közötti hézagot, hogy megbizonyosodjunk arról, hogy az a gyártó tervezési határain belül van.
A héj- és csőcserélőknél az összeszerelés a csőlappal és a csőköteggel kezdődik. Rögzített csőlemezes egységeknél a csőlemezt (a csőköteggel együtt) a külső héjra hegesztjük, majd felszereljük az első és a hátsó fejlécet - ezeken a végeken csatlakoznak a bemeneti és kimeneti csövek, amelyek a hideg és meleg folyadékot a cső és a héj oldalára irányítják. Az U-csöves egységeknél a csőköteget az egyik végéről helyezik a héjba, mivel az U-alak azt jelenti, hogy a cső mindkét vége ugyanazon az oldalon van. Ezután felszerelünk egy úszófejet (egy mozgatható lemezt, amely lehetővé teszi a csőköteg kitágulását a hőmérséklet változásával), hogy lezárjuk a héj másik végét, külön áramlási utakat hozva létre. Erőművi hőcserélők, mint aErőmű hőcserélőAz általunk gyártott modellek gyakran további funkciókkal is rendelkeznek, például a héjon belüli tartólemezekkel, amelyek a helyén tartják a csőköteget, és megakadályozzák a nagy sebességű gőz vagy víz vibrációját, ezért ezeket az összeszerelés során adjuk hozzá.
Az összeszerelés után kezdődik a legfontosabb minőségellenőrzési lépés: a szivárgás, a nyomásállóság és a hőátadási hatékonyság vizsgálata. A legkisebb hiba is okozhatja a hőcserélő meghibásodását, ami leálláshoz vagy folyadékszennyeződéshez vezethet, ezért rendkívül komolyan vesszük a tesztelést. Először hidrosztatikus nyomáspróbát végzünk: a hőcserélőt feltöltjük vízzel, majd a maximális üzemi nyomás másfélszeresére nyomjuk, legalább 30 percig tartva. Ez ellenőrzi a szivárgást minden hegesztésben, csőkötésben és tömítésben. A héj- és csőegységeknél gyakran két külön tesztet végzünk: egyet a csőoldalra, amely blokkolja a héjat, egyet pedig a héj oldalára vonatkozóan, amely blokkolja a csöveket, hogy megbizonyosodjunk arról, hogy minden folyadékút teljesen különálló. A lemezes hőcserélőknél a teszt során a tömítéseket is megvizsgáljuk, hogy nincs-e hézag, mert már egy apró eltolódás is szivárgást okozhat.
Ezután ellenőrizzük a hőátadási teljesítményt, ami az eszköz lényege. Ellenőrzött teszteket végzünk, ahol a hőcserélő egyik oldalán meleg vizet, a másikon hideg vizet pumpálunk, mérve az egyes folyadékok hőmérséklet-változását az idő múlásával. Összehasonlítjuk az eredményeket a tervezési specifikációinkkal – ha a hőátadási sebesség a cél 5%-án belül van, akkor megfelel; ha nem, akkor szétszereljük az egységet, hogy ellenőrizzük, nincsenek-e rosszul beállított lemezek, eldugultak-e a csövek vagy a tömítések nem megfelelő elhelyezése. Speciális alkalmazásoknál, mint például az erőművi blokkok, extrém körülmények között is tesztelünk, beleértve a magas hőmérsékletet és a nagy nyomást, hogy megbizonyosodjunk arról, hogy a hőcserélő képes kezelni azt a zord környezetet, amelyben dolgozni fog.

Végül az utolsó simításokat adjuk hozzá, amelyek a hőcserélőt beépítésre készsé teszik. Ez magában foglalja a külső héj homokfúvását vagy festését a korrózió elleni védelme érdekében, az összes bemeneti és kimeneti nyílás átlátszó címkékkel való megjelölését, valamint nyomáscsökkentő szelepek és hőmérséklet-érzékelők hozzáadását, ahol szükséges. A kültéri vagy korrozív környezetbe szánt egységek esetében nagy teherbírású epoxifestéket vagy akár horganyzott felületet használunk. Minden hőcserélő egyedi sorozatszámot kap, és minden tesztről és felhasznált anyagról részletes nyilvántartást vezetünk, így a gyártás minden lépésén keresztül vissza tudjuk követni az egységet, ha később bármilyen probléma merül fel.
Mint valaki, aki több mint egy évtizede épít hőcserélőket, elmondhatom, hogy a legjobbakat nem egyszerűen megépítik, hanem gondosan építik. A megfelelő fém kiválasztásától a végső csavar meghúzásáig minden lépés a hatékonyság, a tartósság és a megbízhatóság egyensúlyáról szól. Akár kompakt hőszivattyús lemezcserélőre van szüksége lakossági HVAC-rendszerhez, nagy teherbírású vízhűtéses héj- és csőegységre egy ipari folyamathoz, akár speciális rögzített csőlemezes vagy U-csöves hőcserélőre van szüksége egy erőműhöz, minden alkatrészt pontosan az Ön igényeinek megfelelően tervezünk.
Ha egyedi hőcserélőt keres, vagy többet szeretne megtudni arról, hogy egységeink hogyan javíthatják rendszere hatékonyságát, itt vagyunk, hogy segítsünk. Csapatunk több éves tapasztalattal rendelkezik a HVAC-tól és a hűtéstől az energiatermelésig és a vegyi feldolgozásig terjedő iparágakban, és segítünk megtalálni az alkalmazásához megfelelő kialakítást. Lépjen kapcsolatba velünk még ma, hogy megbeszéljük igényeit, és mi személyre szabott megoldást kínálunk, amely megfelel az Ön igényeinek és költségvetésének.


